歡迎來到東莞市貝朗自動(dòng)化設(shè)備有限公司官網(wǎng)!
自主研發(fā) - 操作方便 - 免費(fèi)培訓(xùn)
線材成型設(shè)備專業(yè)生產(chǎn)廠家
15年專注金屬線材折彎成型機(jī)研發(fā)生產(chǎn)
匠心,鑄就“質(zhì)造”精品

匠心,鑄就“質(zhì)造”精品

聯(lián)系人:曾經(jīng)理
座機(jī):0769-82686783
傳真:0769-82686153
手機(jī):17841373498
郵箱:294056881@qq.com
公司網(wǎng)站:www.so-fia.com.cn
地址:廣東東莞市厚街鎮(zhèn)赤嶺工業(yè)路8號(hào)高盛智造園3號(hào)樓
在新能源汽車、高壓配電柜、儲(chǔ)能系統(tǒng)以及電氣設(shè)備制造中,銅排、鋁排的規(guī)格通常并不單一。生產(chǎn)過程中經(jīng)常需要根據(jù)訂單切換不同寬度、厚度或長(zhǎng)度的材料,因此,換料效率已經(jīng)成為影響設(shè)備實(shí)際生產(chǎn)效率的重要因素。
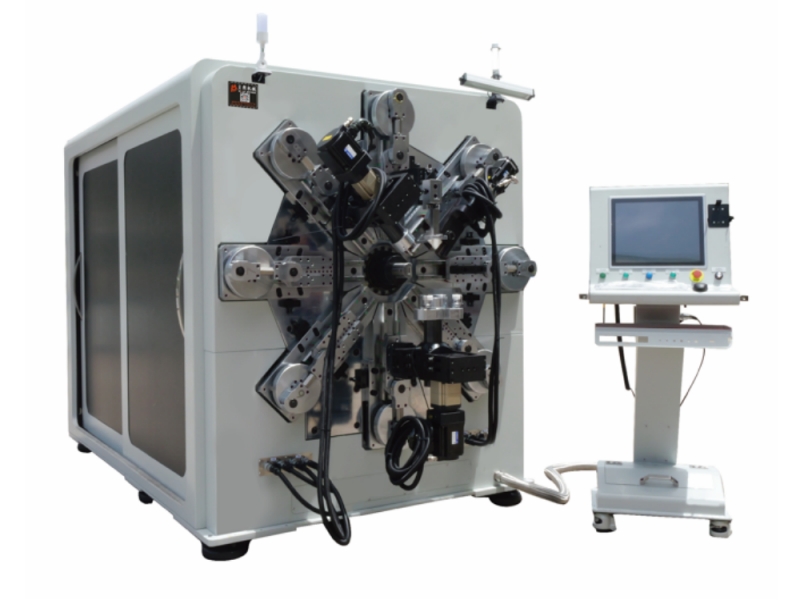
很多企業(yè)在選擇銅鋁排數(shù)控折彎?rùn)C(jī)時(shí),重點(diǎn)關(guān)注的是折彎角度精度、控制軸數(shù)、伺服系統(tǒng)以及加工范圍,卻容易忽略一個(gè)看似簡(jiǎn)單的結(jié)構(gòu)——輔助送料裝置。
實(shí)際上,當(dāng)銅排或鋁排完成上一批次加工后,需要更換新材料時(shí),材料如何快速、穩(wěn)定地進(jìn)入校直和送料區(qū)域,會(huì)直接影響換料時(shí)間、操作人員數(shù)量以及材料損耗。
因此,在銅鋁排數(shù)控折彎?rùn)C(jī)選型時(shí),除了比較核心加工能力,還應(yīng)該把輔助送料結(jié)構(gòu)納入整體評(píng)價(jià)體系。
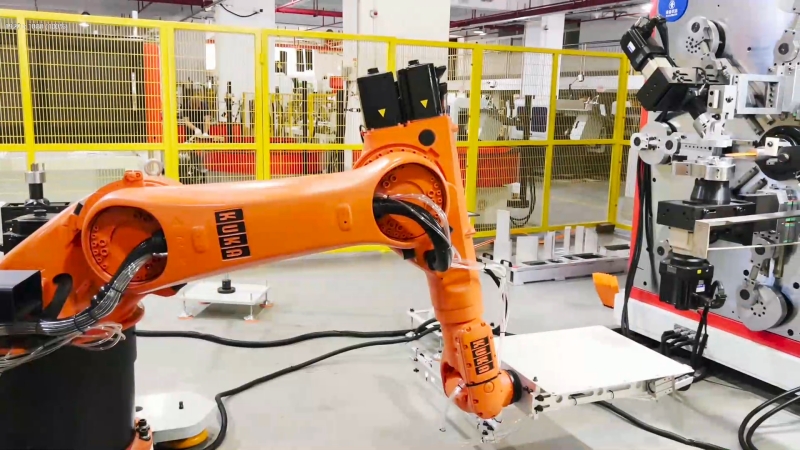
不同輔助送料結(jié)構(gòu)的實(shí)際區(qū)別:
目前市場(chǎng)上的銅鋁排數(shù)控折彎?rùn)C(jī),在輔助送料方面存在明顯差異。以貝朗和其他同行的不同設(shè)備方案為例,輔助送料結(jié)構(gòu)及操作體驗(yàn)并不完全相同。
貝朗設(shè)備配置了專用輔助送料裝置。
當(dāng)需要更換銅排或鋁排材料時(shí),操作人員只需要將材料牽引至輔助送料位置,然后按動(dòng)送料開關(guān),設(shè)備即可將材料自動(dòng)送入校直及送料區(qū)域。
這一設(shè)計(jì)最大的優(yōu)勢(shì),是無需頻繁松開校直輪。
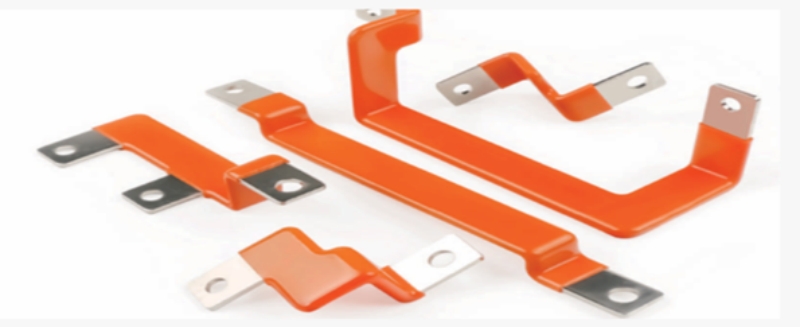
傳統(tǒng)換料方式中,如果材料無法直接進(jìn)入校直區(qū)域,操作人員通常需要先調(diào)整或松開校直裝置,再人工將材料推送到指定位置。材料進(jìn)入后,還需要重新恢復(fù)校直狀態(tài)并進(jìn)行調(diào)整。
貝朗輔助送料結(jié)構(gòu)則將這一過程進(jìn)行了簡(jiǎn)化:
放入材料 → 牽引定位 → 按動(dòng)開關(guān) → 自動(dòng)送入 → 校直送料 → 開始加工
整個(gè)換料流程更加簡(jiǎn)單,一名操作人員即可完成。

部分設(shè)備沒有配置類似的輔助送料裝置。以部分同行等設(shè)備方案為例,在更換材料時(shí),操作人員需要人工將銅排或鋁排強(qiáng)行推入機(jī)器內(nèi)部,直到材料到達(dá)送料區(qū)域。
另一種方式則是先松開校直輪,將材料送入設(shè)備后,再重新調(diào)整校直裝置。
這種操作方式雖然同樣能夠完成換料,但在實(shí)際生產(chǎn)中會(huì)增加幾個(gè)問題。
首先,人工推進(jìn)較長(zhǎng)材料時(shí)需要較大的操作空間,同時(shí)對(duì)操作人員的體力要求更高。
其次,重新松開和調(diào)整校直裝置后,材料可能需要再次進(jìn)行校直確認(rèn)。如果調(diào)整不到位,就可能影響后續(xù)送料穩(wěn)定性以及產(chǎn)品尺寸一致性。
因此,對(duì)于批量生產(chǎn)而言,這些額外操作累積起來,會(huì)形成比較明顯的時(shí)間成本。


 咨詢:17841373498

